

详情介绍
1 简介
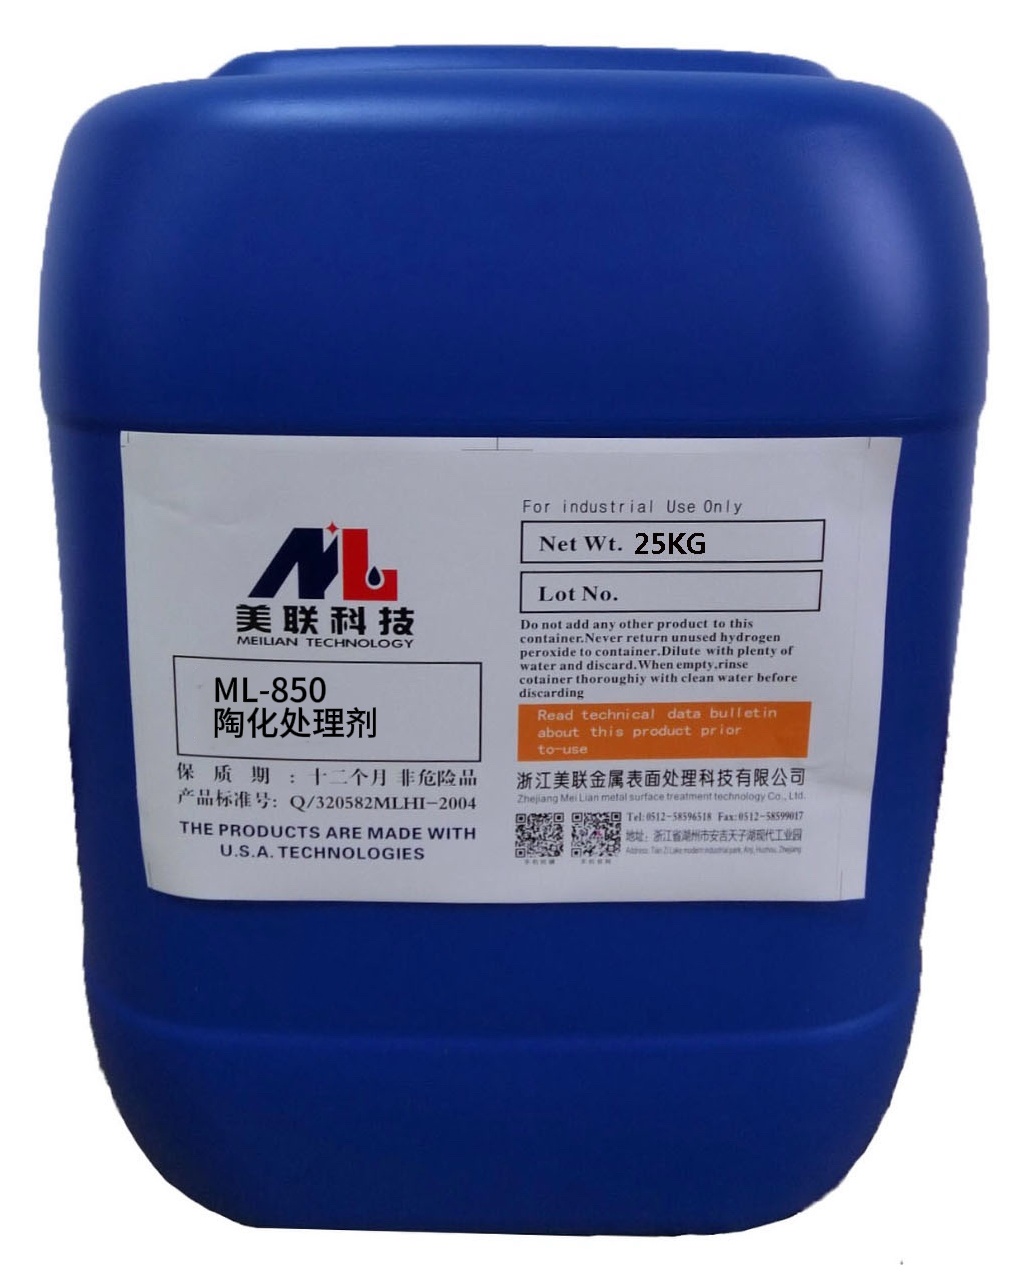
陶化处理剂是以硅烷、锆盐及硅烷锆盐复合为基础的低能耗、高性能的新型环保产品,加入特殊的成膜助剂后能在钢铁、锌板、铝材表面进行化学处理,生成一种杂合难溶纳米级陶瓷转化膜。是我公司与中科院合作,针对目前涂装市场无磷化需求,研制开发的一种便于使用、综合性能优良的环保型处理液。由于无磷、无铬,符合欧盟RoHS环保指令和REACH标准,特别适合于钢铁、锌和铝表面处理,能增强涂装的结合力和耐腐蚀性能。
2 产品性能特点
A.是一种无磷无铬环保前处理剂
☆完全不含磷酸盐、铬酸盐
☆无COD/BOD、无重金属
☆少量化学品处理
☆无沉渣的运输和清理
B. 使用经济、操作简单
☆室温 (不需要加热),喷淋或浸泡处理
☆无需每天开线时更换部分槽液
☆单位处理面积大,对钢材材质无特殊要求
☆不需要做表调
☆没有废水处理费用
☆较低的新线建造成本
C. 膜厚30-80纳米,在处理的工件上会产生一系列色度变化范围,从无色、金黄色到蓝色。
D. 在同一工序,能同时处理钢铁、锌材、热镀锌板、电镀锌板和铝材等金属材料。
E.有着较强的附着力,防锈性能及盐雾性能,适用于各种涂装工艺线体。
3 工艺流程
脱脂→脱脂→水洗→水洗→水洗→陶化剂→水洗→水洗→水洗→电泳
4 工艺参数
PH 值 | 4.5-5.5 |
浓 度 | 0.3%-0.4% |
控制参数 | 6.0-12.0(EDTA活化点) |
时 间 | 120-180 S(浸泡时间为5-8分钟) |
温 度 | 室温 |
喷淋压力 | 0.5 - 1.5bar |
5 槽液配制
1.槽中加水至规定容积2/3处;
2.每1000L工作液加入3-4kg 陶化剂边搅拌边加入,搅拌至均匀;
3.测定溶液的pH值,活化点每添加0.5kg陶化剂,可以提高一个活化点
4.最终pH值可用调整向1000L槽液中添加氨水或者碳酸氢铵至工艺范围。
6槽液控制
1. 采用对氟离子稳定的pH计。(在PH=4和PH=7标定)。也可以采用精密pH试纸(3.8-5.4)。
2. 经常测试pH值,少量添加陶化,避免大幅调整PH值和化学品数量。
7 浓度测定及步骤
1. 用10 ml移液管精确地移取10 ml槽液,放入250 ml的锥形瓶中;
2. 加入20 ml pH=1.4的缓冲溶液;
3. 加入5 ml 5%盐酸羟胺;
4. 加入少许二甲酚橙指示剂;
5. 在电炉上加热至80-90℃;
6. 趁热用1 mmol/L EDTA标准溶液滴定,溶液由紫红色变为亮黄色为滴定终点;
7. 计算:陶化剂浓度为消耗1 mmol/L EDTA标准溶液的ml数。
此时所消耗的 0.1N的 硫酸毫升数为N2(也称总点数)
8前处理线工艺参照:
序号. | 工序 | 配槽 | 参数控制 | 备注 | ||
产品 | 质量比 | 项目 | 范围 | |||
1 | 热水洗 | 自来水 | 温度 | 60~70℃ | 每天更换 | |
2 | 预脱脂 | 2.5% 0.5% | 温度 | 25~35℃ | ||
PH值 | 10~11 | |||||
时间 | 1.5min | |||||
游离碱度 | 10~15 | |||||
3 | 主脱脂 | 2.5% 0.5% | 温度 | 25~35℃ | ||
PH值 | 10~11 | |||||
时间 | 1.5min | |||||
游离碱度 | 8~12 | |||||
4 | 水洗 | 自来水 | / | 温度 | 常温 | 保持溢流 |
PH值 | 6.0~7.0 | |||||
时间 | 0.5-1min | |||||
5 | 水洗 | 自来水 | / | 温度 | 常温 | 保持溢流 |
PH值 | 6.0~7.0 | |||||
时间 | 0.5~1min | |||||
| ||||||
6 | 纯水洗 | 纯水 | 温度 | 常温 |
保持溢流
| |
PH值 | 6.0~7.0 | |||||
时间 | 0.5~1min | |||||
电导率 | <20us/cm | |||||
7 | 陶化 | 0.3-0.4% | 温度 | 常温 | 开槽时锆点控制在6-12pt, | |
PH值 | 4.5~5.5 | |||||
时间 | 2.5~3min | |||||
8 | 水洗 | 自来水 | / | 温度 | 常温 | 定期更换 |
PH值 | 6.0~7.0 | |||||
时间 | 0.5~1min | |||||
9 | 纯水洗 | 纯水 | / | 温度 | 常温 | 保持溢流 |
PH值 | 6.0~7.0 | |||||
时间 | 0.5-1min | |||||
10 | 纯水洗 | 纯水 | 温度 | 常温 | 纯水直喷 | |
PH值 | 5.5~6.5 | |||||
时间 | 0.5~1min | |||||
电导率 | <20us/cm | |||||
9 注意事项:
1 、磷化槽切换成陶化槽洗槽方法
1)喷淋槽洗槽工艺:
a 、用 40%含量的硝酸 1:4 稀释后(稀释成 8%的硝酸),清洗循环槽体 24
小时,重点关注槽体死角、管路、泵体;
b、用 2%的氢氧化钠槽液,进行循环 1-2 小时;
c、自来水清洗槽液至最终 pH 值为 6~8,即可进行配槽。
2)大槽(游浸槽,浸泡槽)洗槽工艺:
用铁锹(辅助榔头敲)铲掉老的磷化渣,然后用高压水枪冲洗整个槽体, 直到清洗干净为止;循环泵体里面的磷化渣按照喷淋槽的洗槽工艺用硝酸进 行清洗。
3)洗槽,尤其是老的磷化槽洗槽,需要严格按照上述洗槽工艺 的操作规范 进行,键槽运行后七天内需严格检测槽液内磷酸盐含量,对后道漆膜尤其是 电泳影响非常大。建议有条件的情况下,最好 7 天后换新槽液。
2 、若线体上有多余的槽子,建议弃用原磷化槽,直接用其他槽子进行做陶化。
3、磷化改线为陶化线体,需提供详细线体,由我司工程师进行重新排线。
10 包装、贮存及注意事项:
1.陶化剂采用25公斤塑料桶包装,保质期为2年。
2.若药水不慎溅到眼内或皮肤上,立即用清水冲洗干净。